Электрод сварочный стальной Э60 ГОСТ 9467-75
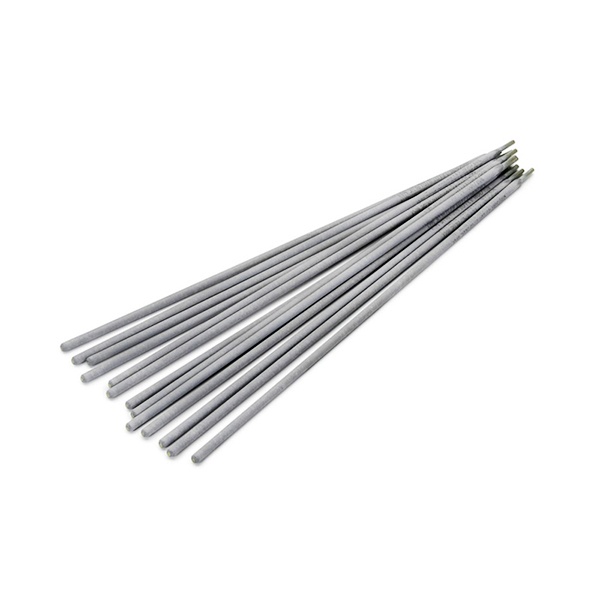
- Марка Э60
- ГОСТ / ТУ ГОСТ 9467-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка Э60
- ГОСТ / ТУ ГОСТ 9467-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Бресте
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды типа Э60 по ГОСТ 9467-75 предназначены для ручной дуговой сварки углеродистых и низколегированных конструкционных сталей, когда требуется прочность соединения выше, чем дают распространённые электроды типов Э42–Э50. Металл шва, наплавленный такими электродами, должен выдерживать временное сопротивление разрыву не менее 60 кгс/мм² (около 590 МПа), поэтому их применяют в ответственных конструкциях и узлах, работающих под нагрузкой.
Что заложено в стандарт
ГОСТ 9467-75 устанавливает типы покрытых металлических электродов для ручной дуговой сварки и нормирует свойства наплавленного металла и сварного соединения. Для электродов типа Э60 стандартом заданы минимальные значения: предел прочности при растяжении — 60 кгс/мм², относительное удлинение — 18%, ударная вязкость — 10 кгс·м/см², угол загиба — 120°. Ограничено и содержание вредных примесей в наплавленном металле: серы не более 0,030%, фосфора не более 0,035%. Эти показатели в совокупности и определяют, что шов получается достаточно прочным и пластичным, а не только «крепким на разрыв».
Для каких задач подходит
Электроды востребованы при сварке несущих металлоконструкций, рам, опор, элементов оборудования из низколегированных сталей, где паспортная прочность соединения должна быть выше, чем у электродов общего назначения типа Э42 или Э46. Если проект рассчитывается под конкретное временное сопротивление разрыву свыше 50 до 60 кгс/мм², тип Э60 как раз попадает в этот диапазон по нормам ГОСТа. Меньшие диаметры удобны для тонкого металла, корневых проходов и разделок, большие — для заполнения разделки и сварки металла значительной толщины при соответствующей силе тока.
Как выбрать диаметр
Электроды выпускаются диаметром 2; 2,5; 3; 4 и 5 мм — по пять вариантов на выбор. Ориентируются при подборе на толщину свариваемого металла и разделку кромок. Значения свойств, приведённые в ГОСТе, относятся к металлу шва, наплавленному металлу и сварному соединению для электродов диаметром до 3 мм включительно; для каждого диаметра сварочный ток задаётся по паспорту на конкретную марку. Тип Э60 определяет нормируемые характеристики наплавленного металла, а режимы и подготовка кромок зависят от конкретной марки и условий сварки. Тип электрода и его диаметр стоит согласовывать с требованиями проекта и технологической картой сварки.
Хранение и поставка
Покрытые электроды требуют защиты от влаги: перед применением их хранят в сухих условиях, а при необходимости прокаливают по режиму, указанному изготовителем. Это напрямую влияет на стабильность горения дуги и качество шва. Компания «ООО "Стилпоинт"» поставляет металлопрокат и сварочные материалы организациям Бреста; по вопросам наличия и подбора электродов в Бресте можно обратиться по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by. Для оформления закупки достаточно указать нужный диаметр и требуемое количество.
Характеристики
- Марка Э60
- ГОСТ / ТУ ГОСТ 9467-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные