Электрод сварочный стальной ОК-61.85
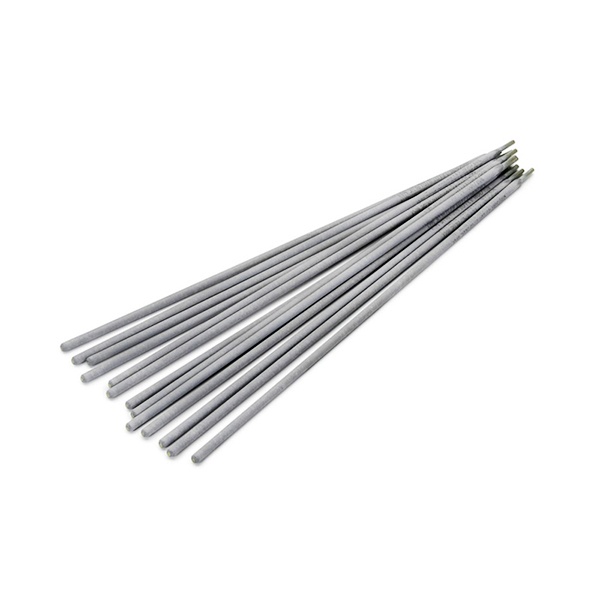
- Марка ОК-61.85
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОК-61.85
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Бресте
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОК-61.85 применяют для ручной дуговой сварки ответственных конструкций из коррозионностойких хромоникелевых сталей — как аустенитных, так и stabilized ниобием (типа 08Х18Н10Т, 12Х18Н10Т, AISI 321, 347). Такие электроды востребованы там, где к металлу шва предъявляются повышенные требования по стойкости к межкристаллитной коррозии, а также при сварке неповоротных стыков трубопроводов и других изделий, работающих при температурах до 400 °C.
Почему стабилизация ниобием важна
В составе наплавленного металла присутствует ниобий, который связывает углерод и препятствует обеднению границ зёрен хромом при нагреве. Именно это обеспечивает устойчивость шва к межкристаллитной коррозии после сварки без дополнительной термообработки. Содержание ферритной фазы в наплавленном металле составляет 3,5–7 % (FN 6–12) — умеренный уровень феррита снижает риск горячих трещин, сохраняя достаточную пластичность соединения.
Режимы и пространственные положения
Сварка ведётся постоянным током обратной полярности (= +). Основное покрытие позволяет работать во всех пространственных положениях, включая нижнее, вертикальное, потолочное и сварку неповоротных стыков. Перед применением электроды прокаливают при 180–220 °C в течение 2 часов — это необходимо для удаления влаги из основного покрытия, склонного к её поглощению. Наплавленный металл показывает предел текучести порядка 500 МПа, предел прочности около 620 МПа и относительное удлинение около 40 %.
Подбор размера
Электроды выпускаются диаметром 3, 4 и 5 мм. Меньший диаметр удобен для тонкого металла, корневых проходов и разделок с ограниченным зазором, больший — для заполнения разделки и увеличения производительности наплавки. Выбор диаметра определяется толщиной свариваемых кромок, разделкой и требуемым режимом тока; при необходимости подбора под конкретную задачу специалисты компании «ООО "Стилпоинт"» помогут определить подходящий вариант.
Что учитывать при закупке
- Соответствие марки стали свариваемой детали — электрод рассчитан на хромоникелевые аустенитные стали, в том числе стабилизированные титаном или ниобием.
- Условия эксплуатации соединения: температура до 400 °C и требования к стойкости против межкристаллитной коррозии.
- Наличие условий для прокалки электродов перед сваркой — от этого зависит качество шва и стабильность горения дуги.
- Диаметр и требуемый объём под планируемый объём сварочных работ.
Поставки металлопроката и сварочных материалов для организаций Бреста ведёт компания «ООО "Стилпоинт"». По вопросам подбора, наличия и оформления заказа обращайтесь по телефону +375 (29) 863-33-31 или на sales@steelpoint.by.
Характеристики
- Марка ОК-61.85
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные