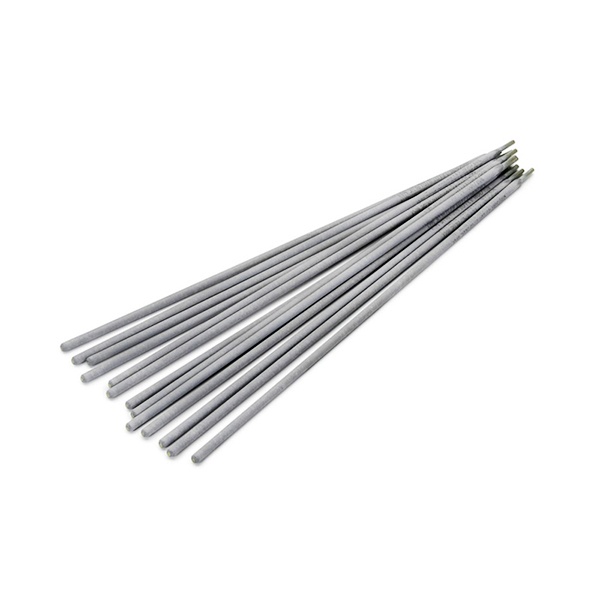
Электрод сварочный стальной ЦН-2 ГОСТ 10051-75
- Марка ЦН-2
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЦН-2
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Бресте
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЦН-2 по ГОСТ 10051-75 — это покрытые металлические электроды не для соединения кромок, а для ручной дуговой наплавки поверхностных слоёв с особыми свойствами. Изделие относится к типу Э-190К62Х29В5С2, поэтому его применяют там, где рабочие поверхности должны выдерживать сочетание высокой температуры и агрессивной среды, а не только механическую нагрузку.
Назначение и условия работы
Марку используют для наплавки уплотнительных поверхностей энергетической арматуры и деталей нефтяной арматуры из аустенитных хромоникелевых сталей. Справочные материалы описывают рабочие условия таких деталей как температуру до 600 °C и давление до 800 МПа в агрессивной среде. Проще говоря, ЦН-2 — решение для ремонта и упрочнения узлов, где важны одновременно окалиностойкость и коррозионная стойкость наплавленного слоя, в частности в среде азотной кислоты.
Что даёт материал шва
Наплавленный металл содержит кобальт (порядка 59–65 %), хром (26–32 %), вольфрам (4–5 %) и углерод (1,6–2,2 %). Именно кобальтохромовольфрамовый состав обеспечивает легированному слою стойкость к износу и агрессивным средам. Твёрдость в исходном состоянии по нормативу составляет 41,5–51,5 HRC. Учитывая легирование кобальтом, электроды требуют расходного отношения к себе: расход на 1 кг наплавленного металла — около 1,4 кг электродов.
Технология наплавки
Наплавку ведут с предварительным и сопутствующим подогревом изделия не ниже 600 °C, а после — с охлаждением вместе с печью с температуры 650–700 °C. Шов выполняется в нижнем положении. Такой режим отличает ЦН-2 от рядовых электродов для соединения: если техпроцесс не допускает подогрева и замедленного охлаждения, стоит рассмотреть другой вариант. При подборе режима опирайтесь на справочные рекомендации по току для конкретного диаметра, а не на универсальные значения.
Выбор размера и поставка
В ассортименте марки ЦН-2 доступны диаметры 3, 4 и 5 мм. Меньший диаметр удобнее для узких уплотнительных поверхностей, больший — для более широких участков и производительной наплавки; диаметр подбирают под конкретную деталь и приемлемую погонную энергию. Если необходима консультация по применению или оформление заявки для организаций Бреста, специалисты компании «ООО "Стилпоинт"» помогут на этапе подбора: телефон +375 (29) 863-33-31, email sales@steelpoint.by. Работая в Бресте, поставщик ориентирован на снабженцев и закупочные службы, которым важны прозрачные параметры товара и стабильные партии.
Характеристики
- Марка ЦН-2
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные