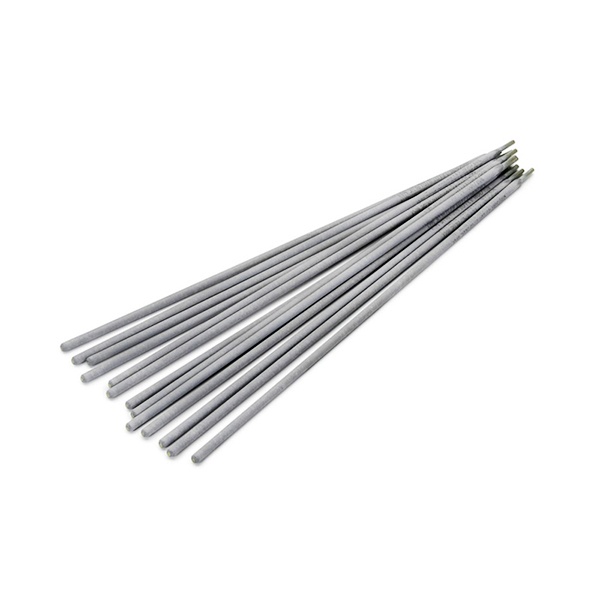
Электрод сварочный стальной ВСН-6 ГОСТ 10051-75
- Марка ВСН-6
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ВСН-6
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Бресте
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ВСН-6 предназначены для ручной дуговой наплавки поверхностных слоёв с особыми свойствами по ГОСТ 10051-75. Ими восстанавливают быстроизнашивающиеся детали из углеродистых и высокомарганцовистых сталей, которые работают при значительных ударных нагрузках и абразивном изнашивании: зубья ковшей, ножи бульдозеров, дробильное и горнодобывающее оборудование, детали дорожной техники. Покупатели в Бресте нередко берут их для ремонтных участков и восстановления изношенного инструмента партиями.
Что даёт наплавленный слой
Марка соответствует типу Э-110Х14В13Ф2. Наплавленный металл содержит около 1,2% углерода, 14% хрома, по 1,8% ванадия и вольфрама. Такая легированная структура обеспечивает высокую стойкость к абразиву и одновременно хорошую сопротивляемость ударам — сочетание, важное для деталей, где износ идёт вместе с динамическими нагрузками. Твёрдость наплавленного металла в исходном состоянии — около 53 HRCэ без последующей термообработки.
Режимы наплавки
Марка рассчитана на постоянный ток обратной полярности и наплавку в нижнем положении. Коэффициент наплавки — около 9,5 г/А·ч, расход электродов на 1 кг наплавленного металла — порядка 2,2 кг. Ориентировочные токи: для электродов диаметром 4 мм — 140–160 А, для 5 мм — 150–170 А. Наплавку ведут в один слой. При сложной конфигурации детали во избежание трещин рекомендуют подогрев до 150–250 °С.
Подготовка перед работой
Перед наплавкой электроды прокаливают при 150–180 °С в течение часа — это снижает риск пористости и стабилизирует горение дуги. Такой режим прокалки стоит держать в памяти при планировании участка: сушильный шкаф или печь нужны рядом с рабочим местом.
Как выбрать размер и оценить объём
Электроды поставляются диаметром 3, 4 и 5 мм. Меньший диаметр удобнее для разделки, узких мест и небольших деталей, больший — для производительной наплавки на значительных площадях. Ориентировочное количество электродов в килограмме: для 4 мм — около 10 шт., для 5 мм — около 6 шт. Это помогает пересчитать потребность в штуках и килограммах под объём ремонта. Точные электрические режимы для каждого диаметра уточняйте по паспорту конкретной партии.
Чем марка отличается и что учесть
ВСН-6 — наплавочные, а не сварочные электроды для соединения конструкций: их задача — создать износостойкое покрытие на поверхности. Поэтому при подборе отталкивайтесь прежде всего от сочетания «абразив + удары» и от марки восстанавливаемой стали: детали из углеродистых и высокомарганцовистых сталей — основной профиль. Если преобладает другой вид износа, стоит рассмотреть иные марки ряда ГОСТ 10051-75. Требование ГОСТ 9466-75 по условному обозначению и приёмке распространяется на эти электроды наряду с базовым стандартом.
Компания «ООО "Стилпоинт"» поставляет электроды ВСН-6 организациям Бреста с подбором под задачу и оформлением закупочных документов. Уточнить размерный ряд, наличие и условия отгрузки можно по телефону +375 (29) 863-33-31 или на sales@steelpoint.by — специалисты помогут рассчитать ориентировочный объём под ремонтную программу и подобрать исполнение под конкретное оборудование.
Характеристики
- Марка ВСН-6
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные