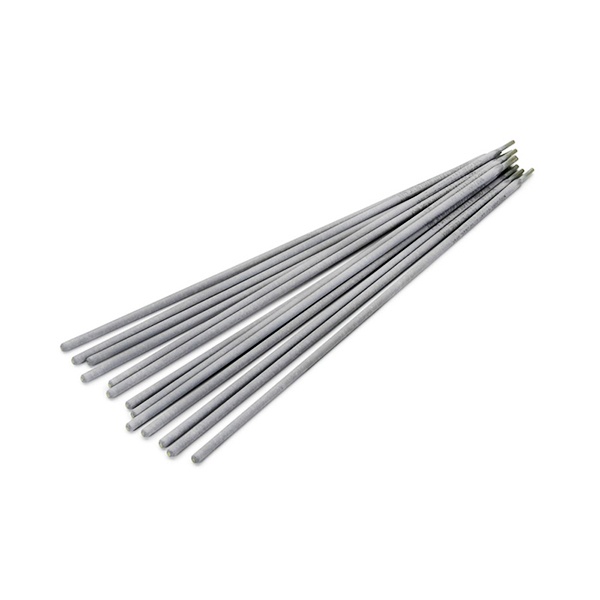
Электрод сварочный вольфрамовый ЭВИ-2 ГОСТ 23949-80
- Марка ЭВИ-2
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые
- Марка ЭВИ-2
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые
Цена: по запросу
Наличие: на складе в Бресте
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электрод ЭВИ-2 по ГОСТ 23949-80 — неплавящийся вольфрамовый стержень с активирующей присадкой оксида иттрия (2,0–3,0 %). Такой электрод применяют при аргонодуговой сварке (TIG) в среде инертных газов — аргона или гелия, а также в плазменных процессах резки, наплавки и напыления. В отличие от торированных марок, присадка иттрия не радиоактивна, поэтому электрод удобен в цехах с постоянным постом сварки и на участках, где к расходникам предъявляют повышенные требования по безопасности.
Как марка работает в дуге
Иттриевая присадка снижает работу выхода электронов, поэтому дуга зажигается легче и горит стабильнее, чем на чистом вольфраме. При сварке на переменном токе электрод лучше удерживает заточенный конец и меньше «размывается»; при постоянном токе это помогает точнее вести шов на тонком металле. По данным стандарта торцы прутков маркируются фиолетовым цветом — по нему удобно проверить марку, если упаковка вскрыта.
Диаметр подбирается под режим сварки
Размерный ряд включает 0,5; 1; 1,6; 2; 2,5; 3; 4; 5; 6; 8 и 10 мм. Диаметр связан с допустимым сварочным током: чем толще пруток, тем большую нагрузку он выдерживает без перегрева и оплавления торца. Так, для дуги на малых токах подойдут стержни от 0,5 до 1,6 мм, для средних режимов — 2–3 мм, для сварки толстого металла на высоких токах — 4–10 мм. Точные значения токовой нагрузки удобно сверять по таблице ГОСТ 23949-80 для нужного диаметра.
Диаметр также влияет на ширину шва и устойчивость дуги: тонкий электрод даёт узкий аккуратный валик, но хуже переносит форсированные режимы. При выборе учитывают толщину кромок, тип соединения, полярность и способ сварки. Для ответственного шва подбирают режим так, чтобы электрод не перегревался и не загрязнял сварочную ванну.
Требования к качеству поверхности
По стандарту на поверхности не должно быть раковин, расслоений, трещин, окислов и остатков технологических смазок. Электрод должен быть прямым, с ровным торцевым срезом, а овальность и неравномерность по длине не выходят за пределы допуска на диаметр. Для шва это важно напрямую: загрязнённый или треснувший стержень даёт нестабильную дугу и поры в металле, поэтому перед началом работы осматривают торцы и при необходимости затачивают их.
Экономика расхода здесь невелика: на метр шва уходят сотые доли грамма вольфрама, поэтому главное — не цена за пруток, а стабильность процесса и чистота шва. Это стоит учитывать снабжению при формировании заявки.
На что смотреть при закупке
- Соответствие марки и цвета маркировки заявленному ЭВИ-2 — исключает подмену торированными аналогами.
- Диаметр с допуском по ГОСТ 23949-80: отклонение по нему проверяют при приёмке партии.
- Целостность поверхности — без трещин, рисок сверх допуска и окислов.
- Документ о качестве с указанием марки, номера партии и результата химического анализа.
Электроды востребованы в машиностроении, на строительных и ремонтных участках, в лабораториях и на предприятиях, где сваривают нержавеющие и высоколегированные стали. Поставку по Бресту и для организаций Бреста ведёт компания «ООО "Стилпоинт"»: по подбору диаметров и оформлению заявки обращайтесь по телефону +375 (29) 863-33-31 или на sales@steelpoint.by.
Характеристики
- Марка ЭВИ-2
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые